请登录 免费注册
分享
  • 微信
  • 新浪微博
  • 人人网
  • QQ空间
  • 开心网
  • 豆瓣
会员服务
进取版 标准版 尊贵版
| 设为首页 | 收藏 | 导航 | 帮助 |
移动端 |
官方微信扫一扫
微信扫一扫
收获行业前沿信息
产品 资讯
请输入产品名称
噪声分析仪 纺织检测仪器 Toc分析仪 PT-303红外测温仪 转矩测试仪 继电保护试验仪 定氮仪
首页 产品 专题 品牌 资料 展会 **案例 网上展会
词多 效果好 就选易搜宝!
常州苏卓精密机械有限公司
新增产品 | 公司简介
注册时间:2013-07-02
联系人:
电话:
Email:
首页 公司简介 产品目录 公司新闻 技术文章 资料下载 **案例 人才招聘 荣誉证书 联系我们

产品目录

精密测量
显微镜系列
二、三次元系列
刀具测量仪系列
精密机械
美国MicroCentric卡盘
刀具周转盘
德国HAIMER
瑞士Rollomatic料盘
台湾KOJEX
德国Schunk
瑞士Schaublin
夹持治具
精密量具
量具
高度、厚度、硬度、粗糙度系列
首页 >>> 技术文章 >

技术文章

刀尖圆角半径,本来还有这么多知识点!


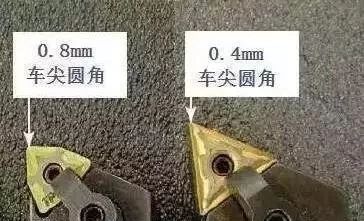
主切削刃同副切削刃相交会构成刀尖圆角。如下图:
微信图片_20250723142834.jpg

车刀尖角半径直接影响加工外表的光洁度。半径越大,外表越光滑。如下表所示:

 微信图片_20250723142836.png

但是,假如半径过大,因为刀具和工件触摸过大,会发生震颤。相反,假如半径过小,刀尖会变弱,会很快磨损。需求常常重新磨锋利。圆角半径一般为0.3~0.4mm。

数控车床加工时,需求对圆角半径进行补偿。

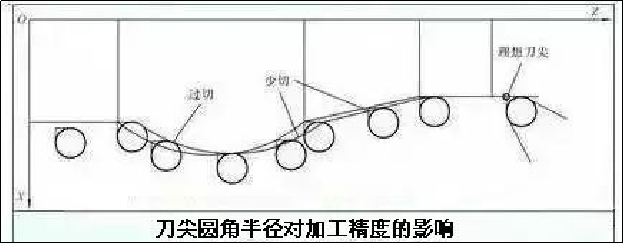
编程时,通常都将车刀刀尖作为一点来考虑,但实践上刀尖处存在圆角。当用按理论刀尖点编出的程序进行端面、外径、内径等与轴线平行或笔直的外表加工时,是不会发生差错的。但在进行倒角、锥面及圆弧切削时,则会发生少切或过切现象,如图所示。

具有刀尖圆弧主动补偿功能的数控系统能根据刀尖圆弧半径计算出补偿量,避免少切或过切现象的发生。
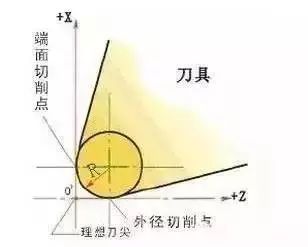
 微信图片_20250723142838.jpg

1) 车削端面和内、外圆柱面,下图所示是一带圆弧的刀尖及其方位。编程和对刀使用的刀尖点是抱负刀尖点,因为刀尖圆弧的存在,实践切削点是刀尖圆弧和切削外表的相切点。车端面时,刀尖圆弧的实践切削点与抱负刀尖点的Z坐标相同;车外圆面和内孔时,实践切削点与抱负刀尖点的X坐标值相同。因而,车端面和内、外圆柱面时不需求进行刀尖圆弧半径补偿。
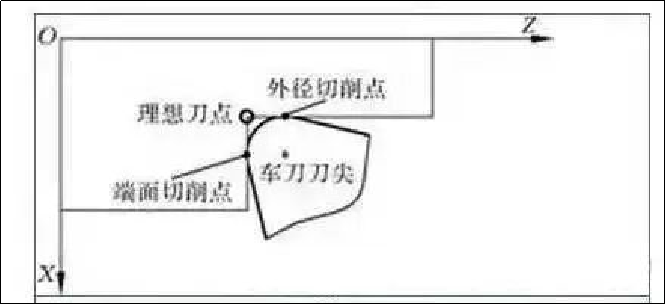
 微信图片_20250723142841.png

2) 车削锥面和圆弧面当加工锥面和圆弧面时,即加工轨迹与机床轴线不平行时,实践切削点与抱负刀尖点之间在X、Z坐标方向都存在位置差错,刀尖圆弧半径对加工精度的影响如下图所示。假如以抱负刀尖点编程,会出现少切或过切现象,造成加工差错。刀尖圆弧半径越大,加工差错就越大。
 微信图片_20250723142843.png


上一篇:CNC加工中心操作经历汇总
下一篇:镜面加工实现的几种方式 !
              
若网站内容侵犯到您的权益,请通过网站上的联系方式及时联系我们修改或删除