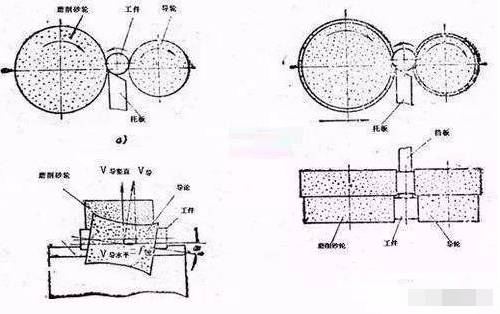
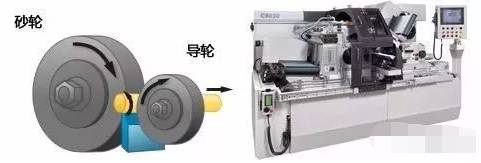
无心外圆磨削时工件放在导轮和砂轮之间,其中一个砂轮起磨削效果,另一个砂轮起传动效果,称为导轮。工件下部由托板支撑着。导轮由橡胶结合剂制成,其轴线在垂直方向上与磨削轮成θ角,带动工件旋转运动和进给运动。
无心磨床常见磨削缺点及消除办法整理如下:
一、零件不圆
产生原因
(1)导轮没有修圆
(2)磨削次数少或上道工序椭圆度过大。
(3)砂轮磨钝
(4)磨量过大或走刀量过大
消除办法
(1)重修导轮,待导轮修圆间断(一般修到无断续声间断)
(2)恰当添加磨削次数
(3)重修砂轮
(4)削减磨量和重刀速度
二、零件有棱边形(多边形)
产生原因
(1)零件中心高不行
(2)零件轴向推力过大,使零件紧压挡销而不能均匀的旋转
(3)砂轮不平衡
(4)零件中心过高
消除办法
(1)准确行进零件中心度
(2)削减磨床导轮倾角到0.5°或0.25°。假设挡不能够处理时,便要查看支点的平衡度。
(3)平衡砂轮
(4)恰当下降零件中心高度
三、零件外表的振荡痕迹(即零件外表呈现鱼斑斓及直线白色线条)
产生原因
(1)砂轮不平衡面致使的机床振荡
(2)零件中心行进使零件跳动
(3)砂轮磨钝或砂轮外表修的太光
(4)导轮旋转速度太快
消除办法
(1)细心平衡砂轮
(2)恰当下降零件中心
(3)砂轮或恰当添加砂轮修整速度
(4)恰当下降导速
四、零件有锥度
产生原因
(1)因为前导板此导轮母线低的过多或前导板向导轮方向歪斜面致使零件前部小
(2)因为后导板外表与导轮母线低或后导板向导轮方面歪斜而致使零件后部小
(3)因为下列原因而致使零件前部或后部产生锥度
①砂轮由修整不正确,自身便有锥度
②砂轮与导轮外表已磨损
消除办法
(1)恰当的移进前导板及调整前导板与导轮母线平行
(2)调整后导板的导向外表与导轮母线平行,并且在一条线上。
①根据零件锥度的方向,调整砂轮修正中的视点砂轮
②砂轮与导轮
五、零件中心大两头小
产生原因
(1)前后导板均匀向砂轮一边歪斜
(2)砂轮修整成腰鼓形
消除办法
(1)调正前后导板
(2)修正砂轮,每次修正余量不要过大
六、零件外表有环形螺纹线
产生原因
(1)前后导板凸出导轮外表,使零件在出口处或入口对被导轮边缘所刮
(2)支比太软,磨下的切削嵌在支比承面上构成凸出毛刺,在零件外表刻成螺纹线
(3)冷却液不清洁,里边有切屑或砂粒
(4)在出口处因为磨量较多,由砂轮边缘所刮磨成
(5)零件中心低于砂轮中心垂直压力较大,使砂粒与切屑贴在支毛上
(6)砂轮磨钝
(7)一次磨下的余量过多或砂轮修的太粗,在另件外表产生极细的螺纹线
消除办法
(1)调整前后导板
(2)替换外表润滑而硬度较高的支毛
(3)替换冷却液
(4)将砂轮边打成圆角,最终使零件出口处的20mm分配不进行磨削
(5)恰当行进零件中心高度
(6)砂轮
(7)恰当削减磨量及减慢修正速度
七、零件前部切去一小块
产生原因
(1)前导板突出于导轮的外表
(2)砂轮和导轮前端面不在一条直线上,并相差很大。
(3)在入口��磨得过多
消除办法
(1)把前导板向后移一点
(2)替换或修正两者最长的一个
(3)削减入口处的磨削量
八、零件中部或尾部被切坏,切断有以下几种:
1.切断为长方形
产生原因
(1)后导板超卓导轮外表,阻挠了零件旋转与行进面磨削持续在进作
(2)后支垫伸出太长,磨完的零件未掉下,阻挠了将磨完的零件的旋转与行进
消除办法
(1)将后导板恰当向后移
(2)重新安装支垫
2.切断为之角形的或许多微形的痕迹
产生原因
(1)后导板落后于导轮外表
(2)零件中心行进的太高,使零件在出口处跳动
消除办法
(1)将后导板略向前移
(2)恰当下降零件中心高度
九、零件外表亮光度不行零
产生原因
(1)导轮倾角过大,使零件走刀量太快
(2)砂轮修正速度过快,砂轮外表修正的不亮光
(3)导轮修正的太粗
消除办法
(1)减小倾角
(2)下降修正速度,并从头修正砂轮
(3)重修导轮
注:砂轮未开动时,禁止敞开冷却液,如先敞开冷却液,为防止故障的产生,则应采用断续开车(即开、关、开、关)待冷却液从四周散发出后,再开端工作。